


ULTRAPIPE——大口径管超声检测装置
设备特点
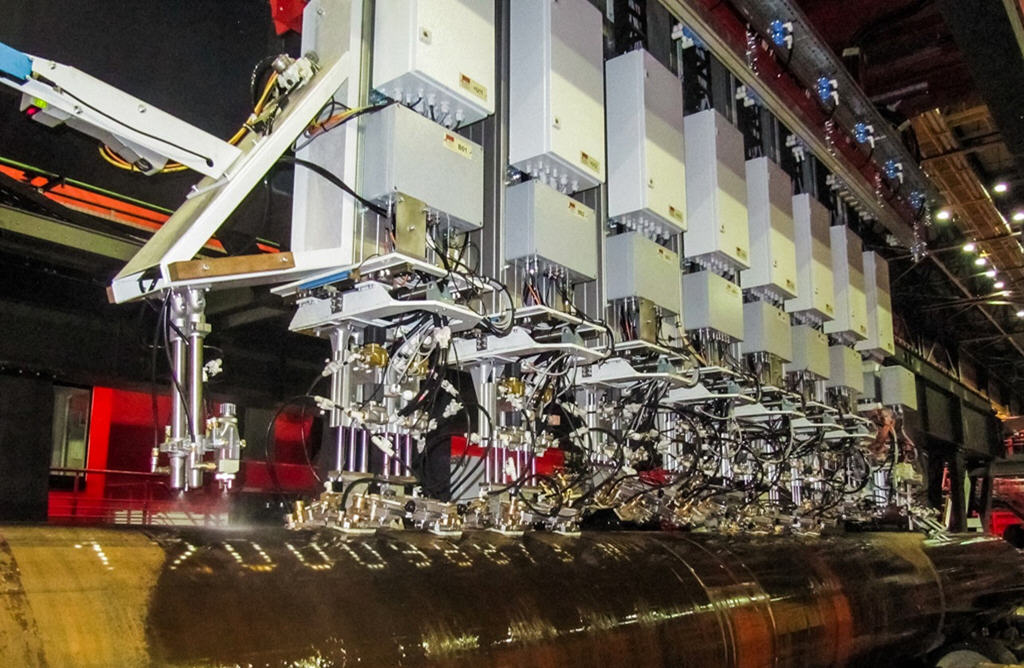
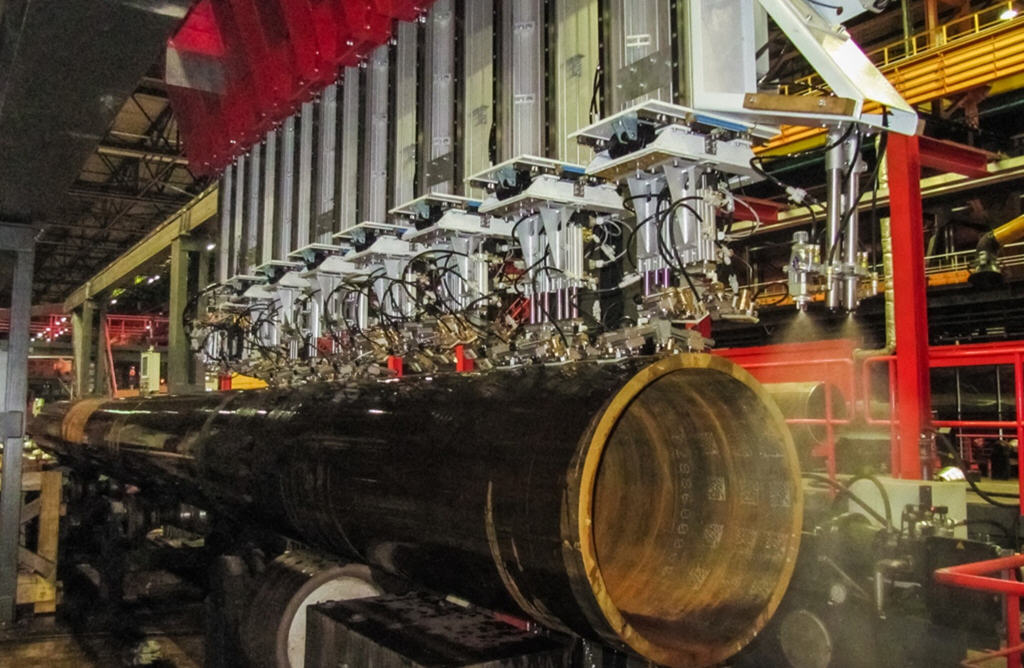
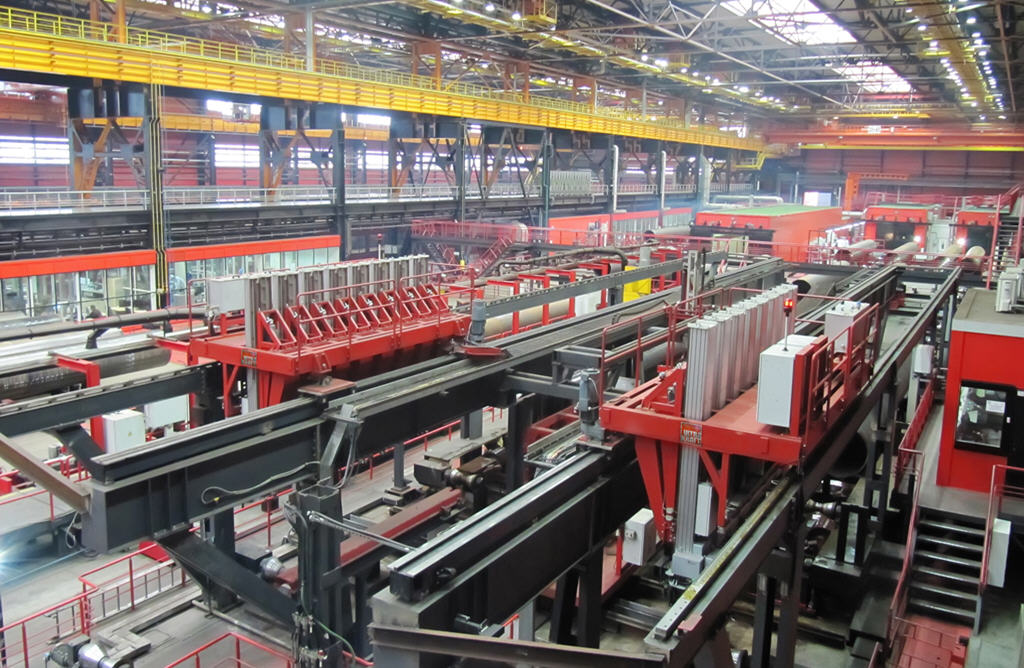
装置结构包括:在检测区内输送大口径管的机械设备;用于定位声学换能器单元的气动和液压系统;自动化设备、电子仪器以及控制计算机系统。
 ULTRAPIPE系列装置采用一组方法,对低碳钢和低合金钢大口径电焊管进行连续超声检测。其工作原理基于超声探伤方法,利用超声振动在金属中的穿透、反射和波型转换。
管材的连续扫查采用压电换能器(常规探头、相控阵探头)或电磁超声换能器(EMAT)进行,超声检测既可使用常规压电换能器,也可使用相控阵(Phased Array)技术。
相控阵可实时以不同角度扫查焊缝截面,从而能够检出焊缝中取向不利的危险缺陷。
所有检测单元均安装在可移动模块(平台)上,在扫查时沿旋转的管材移动。
自动化系统可在线进行设备校准,并自动装卸标准试块。
系统功能组成:
- 焊缝检测系统;
- 基体金属检测系统;
- 管端分层及径向缺陷检测系统,扫查区宽度最大300 mm;
- 根据特殊要求规定的附加声束扫查方案,即:焊缝附近区域横向缺陷检测、On-bead、TOFD。
对每根缺陷管打印带有缺陷分布图(缺陷图谱)的检测报告。管材缺陷截面以涂料标记。
控制计算机系统
所有系统均与统一的控制计算机系统相连,由其协调各系统工作、管理信息流,并保障检测过程以及结果的采集、处理、显示和存储。
控制计算机系统负责:
- 按照既定判废规则进行检测;
- 实时诊断;
- 管材分选;
- 显示缺陷区域信息,并在模拟图上跟踪显示其图像;
- 将不连续性分为“允许”和“不允许”两类;
- 对不允许缺陷发出报警,并输出启动缺陷标记器的控制信号;
- 打印检测报告、归档和存储;
- 与上位计算机通信(集成系统)。
焊接接头及热影响区质量检测系统
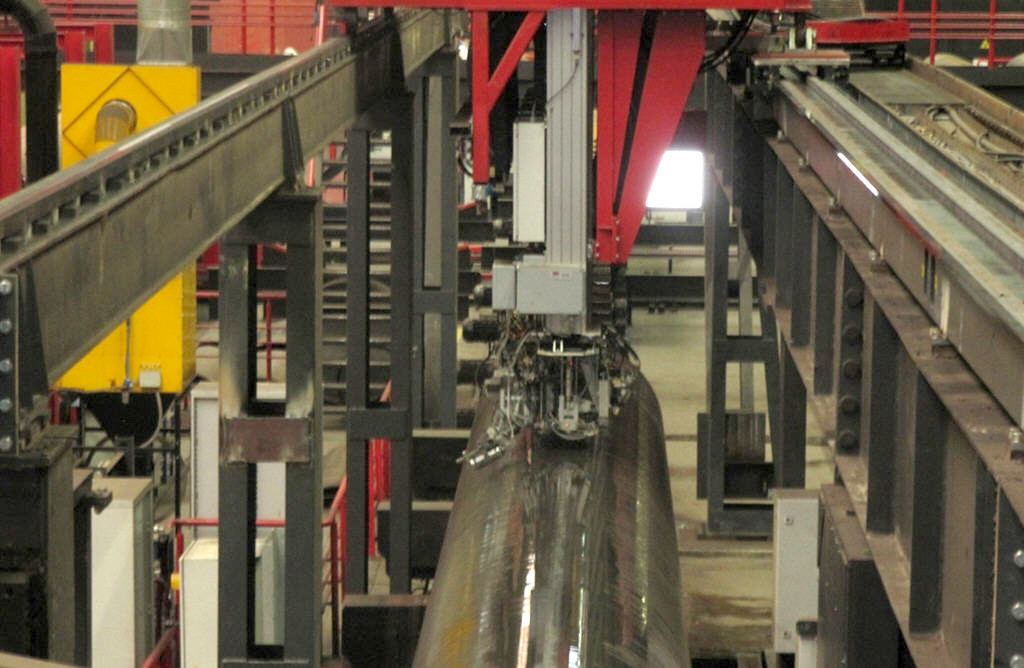
系统灵敏度调整和工作性能检查按照API 5L的规定,使用规定直径的钻孔或槽口形式的对比反射体进行。
基体金属及管端检测系统
管端由安装在管材外表面的模块进行全覆盖带状检测。
探伤电子设备
探伤电子设备集成在防护等级为IP67(符合国际标准IEC 60529以及DIN 40050、GOST 4254-96)的紧凑型单元中,与客户设备完全电磁兼容。
每个探伤电子单元最多可包含32个直接(无切换)通道。
新型探伤电子设备的耗电量仅为其他厂家同类设备的八分之一,因此发热更少,无需采用昂贵且在工厂条件下不可靠的液体冷却。
设备校准
该设备可利用标准试块自动进行定期校准。
可进行两种校准:
- 使用带人工缺陷的小尺寸标准试块,并自动装卸标准试块;
- 在工艺线上使用带人工缺陷的全尺寸管材。
质量评估
该装置对以下缺陷具有检测灵敏度:当量为直径3 mm平底孔的缺陷(管端检测系统、基体金属检测系统),以及反射能力相当于在管材内外表面沿焊缝轴线纵向和横向加工的深0.2 mm、长50 mm铣槽的缺陷(焊缝及焊缝附近区域检测系统)。
质量评估依据API 5L、GOST 31447、GOST 14782、ISO 3183、DNV-OS-F101、Shell Technical Specifications、Specification INTECSEA等标准的要求,以及俄罗斯石油管道运输公司(PAO Transneft)和俄罗斯天然气工业股份公司(PAO Gazprom)的特殊要求(包括Shtokman、Nord Stream项目规范)进行。
被检对象(大口径管)参数
| 参数 | 数值 |
| 被检管材类型 | 埋弧焊(SAW)大口径管 |
| 管材表面质量 | 热轧态 |
| 管径 | 508 – 1420 mm |
| 管长 | 最长18.5 m |
| 弯曲度 | 最大3 mm/m |
| 管壁厚度 | 6 – 50 mm(大于50 mm为选配) |
| 螺旋焊缝检测速度 | 3 ~ 25 m/min |
| 生产能力 | 最高28根/小时 |
设备运行视频